

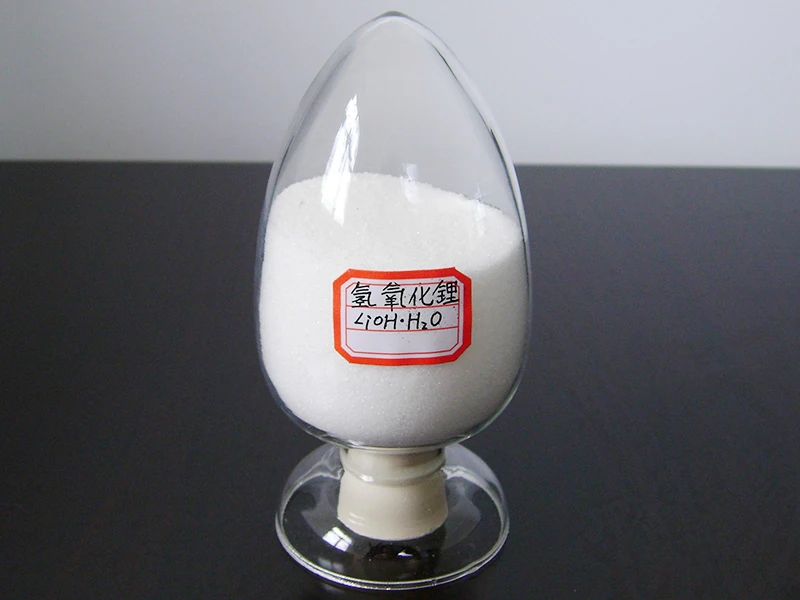
Alors que l'attention mondiale portée à la protection de l'environnement ne cesse de croître et que les restrictions sur les émissions des véhicules équipés de moteurs à combustion interne classiques se durcissent, le secteur des véhicules électriques connaît un développement rapide. L'hydroxyde de lithium monohydraté est une matière première essentielle pour les batteries lithium-ion et joue un rôle crucial dans la production de matériaux de cathode ternaires à haute teneur en nickel. Les batteries ternaires à forte teneur en nickel offrent des avantages tels qu’une densité énergétique élevée et une grande autonomie, ce qui contribue à répondre à la demande de batteries hautement performantes de l’industrie des véhicules électriques. La croissance rapide du marché des véhicules électriques devrait donc continuer à stimuler la demande d’hydroxyde de lithium monohydraté.
Afin de favoriser le développement des véhicules à énergie nouvelle et du stockage d'énergie, les gouvernements du monde entier ont mis en place des mesures de soutien telles que des subventions, des incitations fiscales et des mesures relatives à l'immatriculation des véhicules. Ces mesures soutiennent directement la croissance du secteur des batteries lithium-ion et, par conséquent, stimulent l'expansion du marché de l'hydroxyde de lithium monohydraté.
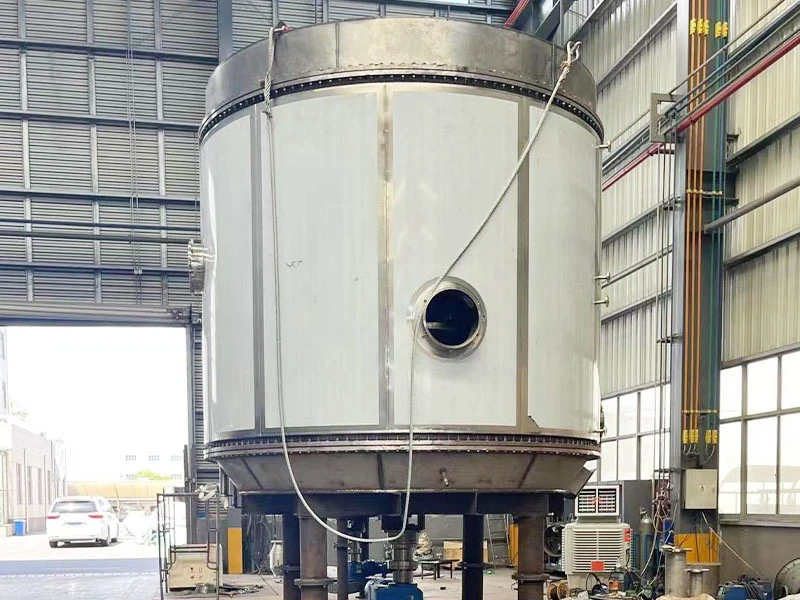
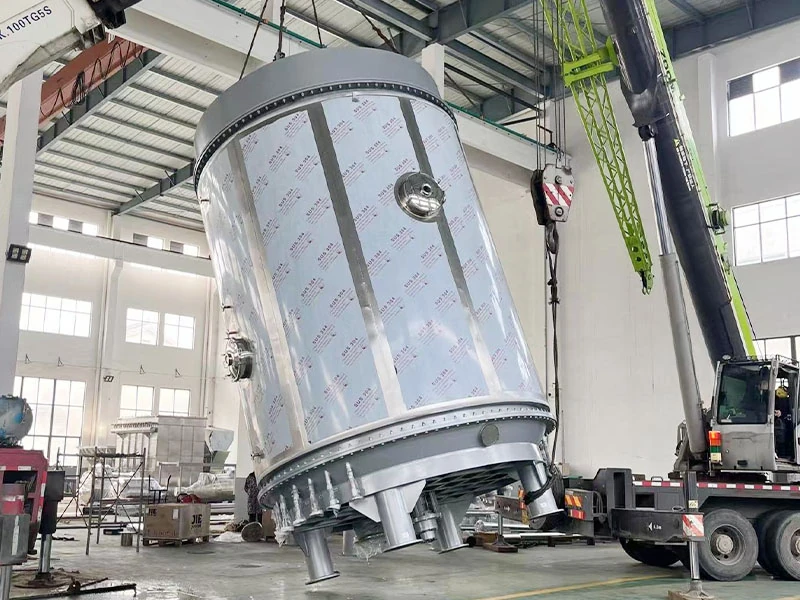
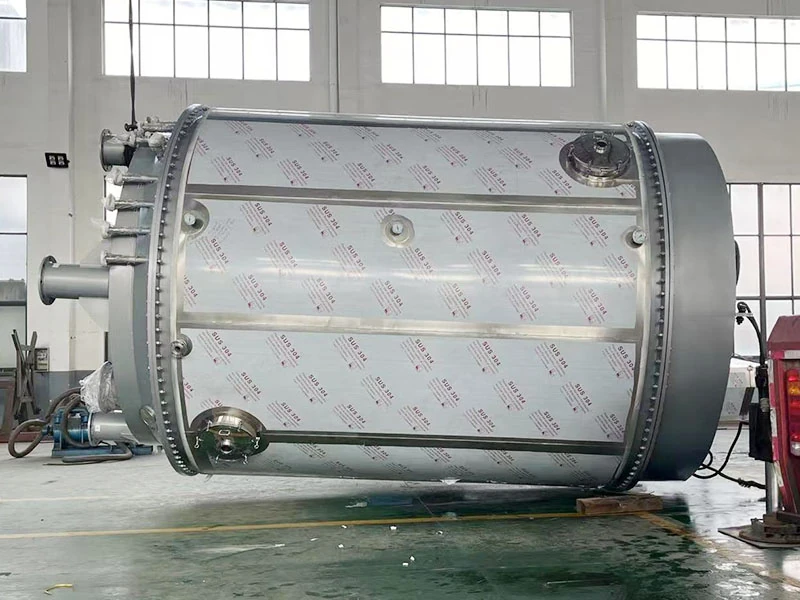
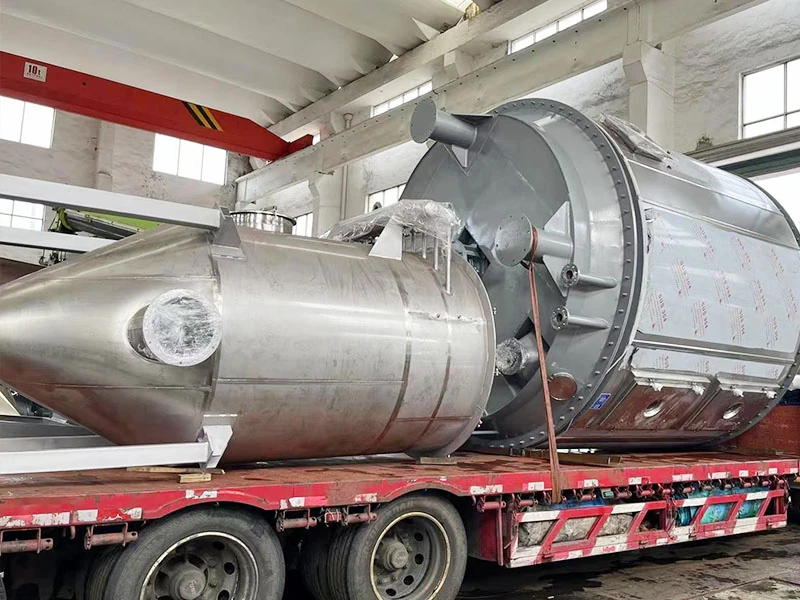
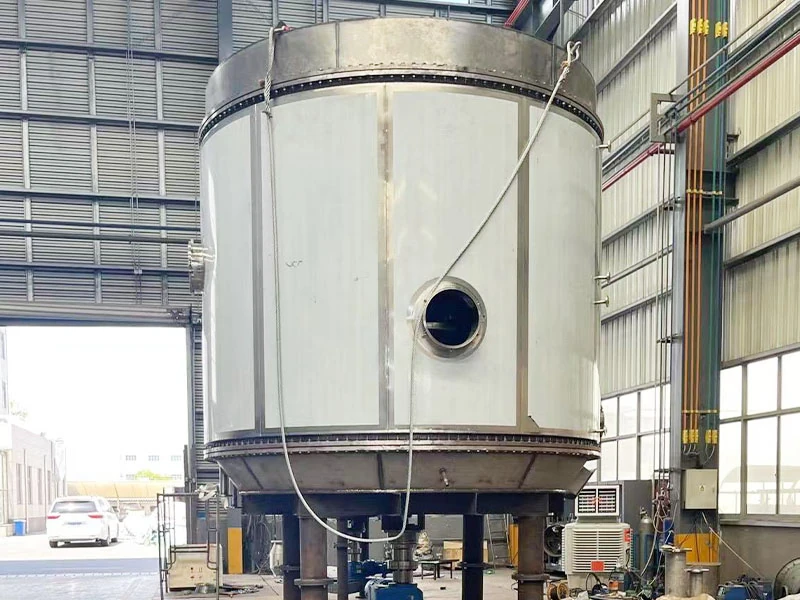
À mesure que la technologie progresse, les techniques de production de l'hydroxyde de lithium monohydraté ne cessent elles aussi de s'améliorer. Les fabricants renforcent la compétitivité de leurs produits en optimisant leurs procédés, en augmentant leur rendement de production et en réduisant leurs coûts. Le séchoir à plaques sous vide mis au point par Jiangsu Longxin permet d’améliorer la qualité et la pureté du produit afin de répondre aux exigences de plus en plus strictes de diverses applications. Cela contribuera à soutenir le développement durable de l’industrie de l’hydroxyde de lithium monohydraté et à renforcer sa compétitivité globale.
Principe de fonctionnement du séchoir à plaques sous vide pour l'hydroxyde de lithium monohydraté
(1) Distribution et transfert de matériaux
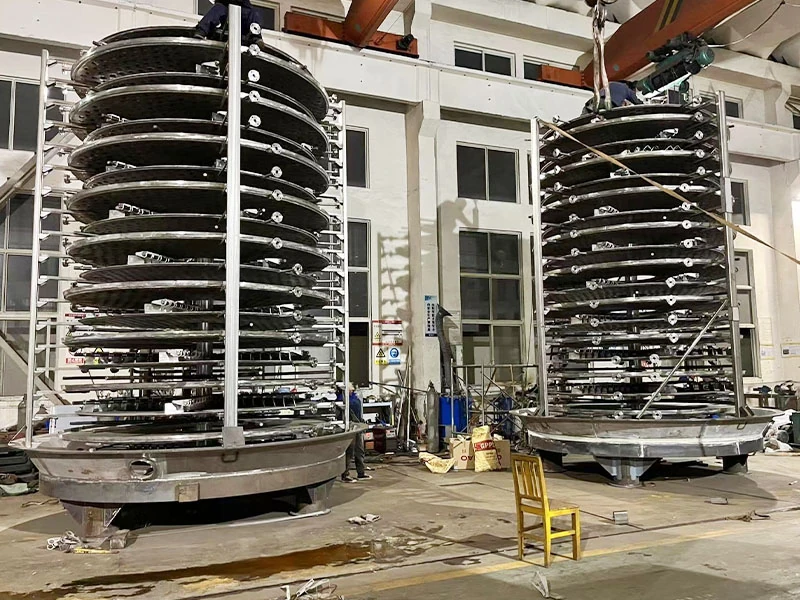
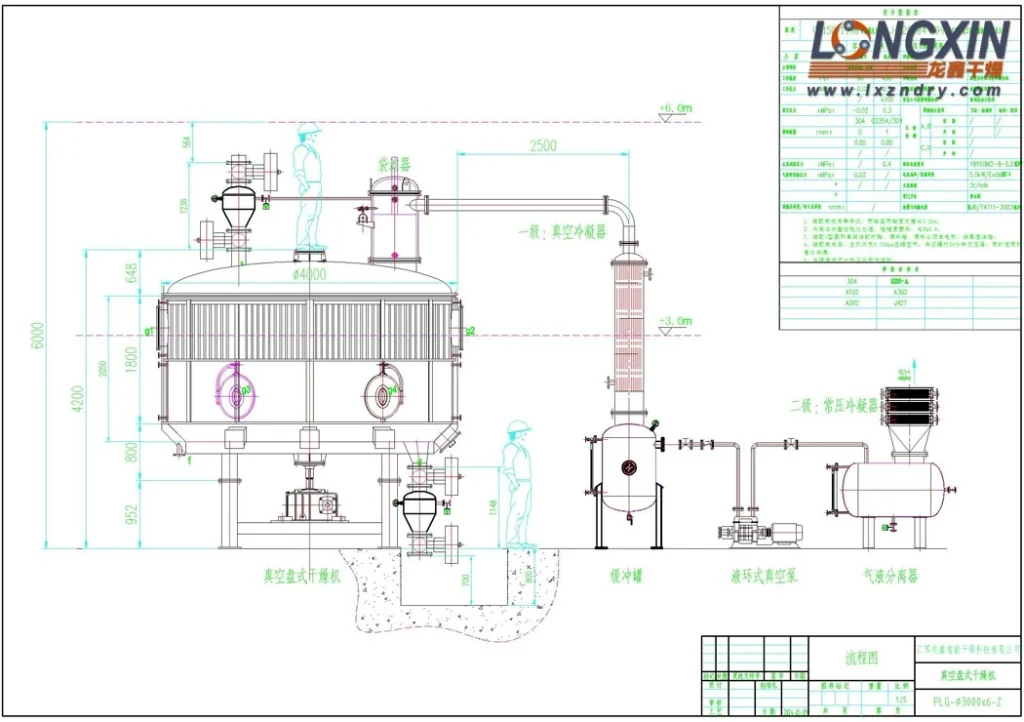
L'hydroxyde de lithium monohydraté humide est acheminé en continu par un dispositif d'alimentation vers la première plaque de séchage située au sommet du séchoir. Les plaques de séchage sont disposées en alternance, les grandes et les petites, formant ainsi une structure en forme de tour. Des bras de ratissage munis de pales tournent en continu pour retourner et répartir uniformément le matériau sur les plaques de séchage, puis le faire progresser selon une trajectoire en spirale exponentielle à la surface des plaques.
Le produit se trouvant sur une petite plaque de séchage est déplacé vers le bord extérieur et tombe sur le bord extérieur de la plaque plus grande située en dessous. Sur cette grande plaque, le produit se déplace vers l'intérieur et tombe, à travers l'ouverture centrale de déchargement, sur la plaque suivante, plus petite. Ce processus se répète en continu, permettant ainsi au produit de traverser l'ensemble du séchoir.
(2) Chauffage et séchage
Un fluide caloporteur circule à l'intérieur des plaques de séchage creuses. Parmi les fluides caloporteurs courants, on trouve la vapeur saturée, l'eau chaude et l'huile thermique. Le fluide caloporteur pénètre par une extrémité de chaque plaque et en ressort par l'autre, transférant ainsi la chaleur au matériau par la surface de la plaque. L'humidité contenue dans le matériau s'évapore sous l'effet de la chaleur, ce qui permet de sécher le matériau.
(3) Séchage sous vide
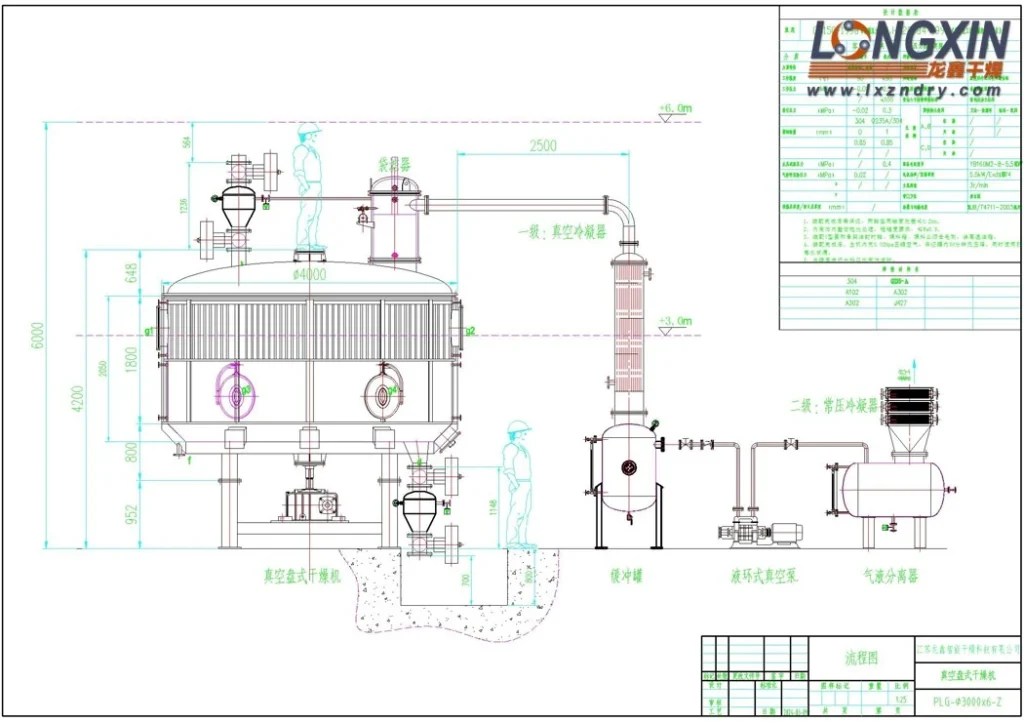
L'intérieur du séchoir est maintenu sous vide grâce à une pompe à vide installée sur le couvercle supérieur, qui évacue en continu les gaz. Sous vide, le point d'ébullition de l'eau diminue, ce qui permet à l'humidité contenue dans le matériau de s'évaporer rapidement à une température plus basse. La vapeur d’eau ainsi produite est extraite par la pompe à vide, ce qui accélère le processus de séchage et contribue à prévenir les réactions indésirables telles que la dégradation ou la décomposition à haute température. Ce procédé est donc particulièrement adapté aux matières sensibles à la température, comme l’hydroxyde de lithium monohydraté.
(4) Décharge
La matière séchée tombe de la plaque de séchage finale au fond de l'enveloppe, puis est acheminée par les lames du râteau vers l'orifice de décharge, ce qui marque la fin du processus de séchage.
Améliorations techniques apportées au séchoir à plaques sous vide pour l'hydroxyde de lithium monohydraté
(1) Structure améliorée de la lame de râteau
Les structures classiques des lames de râteau peuvent ne pas permettre un brassage suffisamment souple ou efficace du matériau. Une fixation améliorée des lames peut offrir une plus grande souplesse et permettre un ajustement en fonction des caractéristiques du matériau, telles que la distribution granulométrique et la viscosité. Cela contribue à garantir une répartition homogène et un brassage complet du matériau sur les plaques de séchage, améliorant ainsi l’uniformité et l’efficacité du séchage. Cette fixation améliorée simplifie également l'inspection et le remplacement des pales, ce qui permet d'effectuer la maintenance sans démonter l'arbre du râteau et réduit ainsi la difficulté d'entretien et les coûts liés aux temps d'arrêt.
(2) Structure améliorée de la plaque de séchage
Les canaux d'écoulement internes des plaques de séchage peuvent être optimisés afin que les fluides caloporteurs, tels que l'eau chaude et l'huile thermique, circulent de manière plus homogène à travers chaque plaque. Cela améliore l'efficacité du transfert thermique et contribue à éviter les variations locales de température. Des procédés spéciaux de traitement de surface peuvent être appliqués pour améliorer la résistance à l'usure et à la corrosion et prolonger la durée de vie des plaques. Des structures d'étanchéité peuvent également être ajoutées entre les plaques afin de réduire les fuites de matière et la contamination croisée, et de préserver la qualité du produit.
(3) Choix et optimisation de la source de chaleur
Il est possible d'étudier des sources de chaleur plus efficaces et plus stables, notamment de nouveaux fluides caloporteurs et des technologies de récupération de la chaleur perdue. Par exemple, la chaleur perdue générée pendant la production peut être utilisée pour chauffer le séchoir, ce qui permet de réduire la consommation d'énergie et d'améliorer l'utilisation globale de l'énergie. Dans le cas du chauffage à la vapeur classique, le système d’alimentation et de régulation de la vapeur peut être amélioré afin d’optimiser l’utilisation de la vapeur et d’assurer un contrôle plus précis de la température pendant le séchage.
(4) Surveillance et régulation de la température
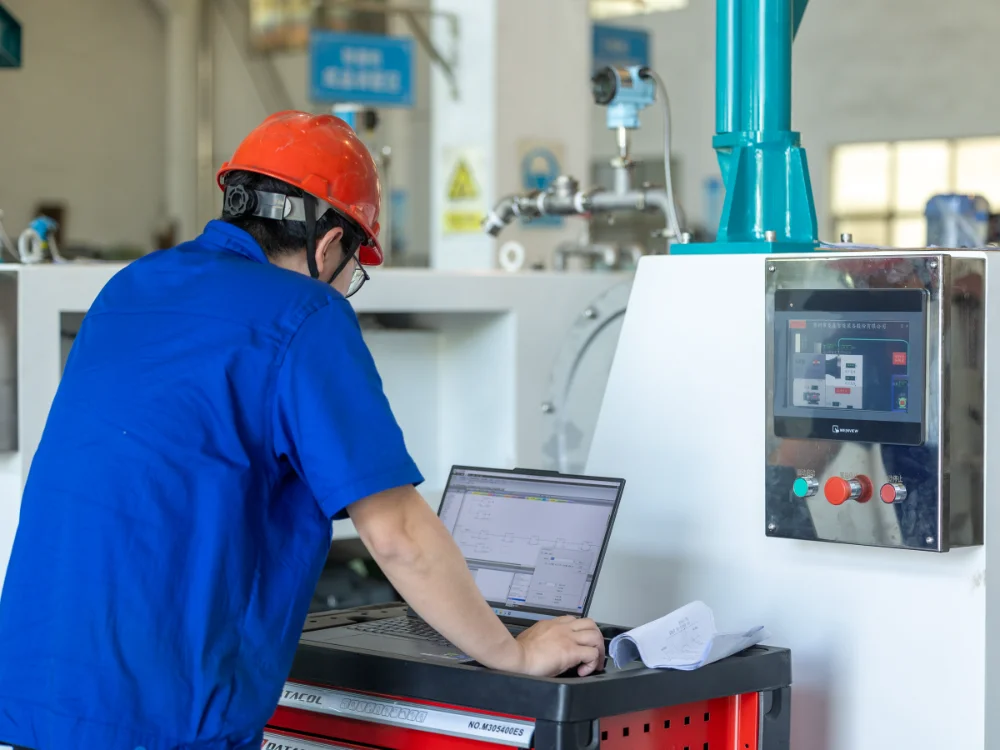
Plusieurs capteurs de température peuvent être installés à différents emplacements dans le séchoir afin de surveiller en temps réel les variations de température du matériau et de la plaque de séchage. Un système de commande avancé peut ajuster automatiquement le débit du fluide caloporteur, la température et d'autres paramètres en fonction des données de température recueillies, afin d'assurer un contrôle précis du séchage et de maintenir des températures de séchage adéquates. Des algorithmes intelligents de contrôle de la température peuvent également prendre en compte des facteurs tels que la teneur en humidité initiale et le débit d'alimentation pour optimiser automatiquement le profil de température, améliorant ainsi l'efficacité du séchage et la qualité du produit.
(5) Amélioration des performances de la pompe à vide
Des pompes à vide plus performantes, dotées d’une vitesse de pompage plus élevée, peuvent améliorer la capacité d’évacuation du système de vide, permettant ainsi au séchoir d’atteindre et de maintenir plus rapidement le niveau de vide requis. Cela abaisse encore davantage le point d’ébullition de l’eau, accélère l’évaporation de l’humidité et améliore l’efficacité du séchage. Des mesures de réduction du bruit peuvent également être mises en œuvre sur la pompe à vide afin de réduire la pollution sonore et d'améliorer l'environnement de travail.
(6) Surveillance et régulation du vide
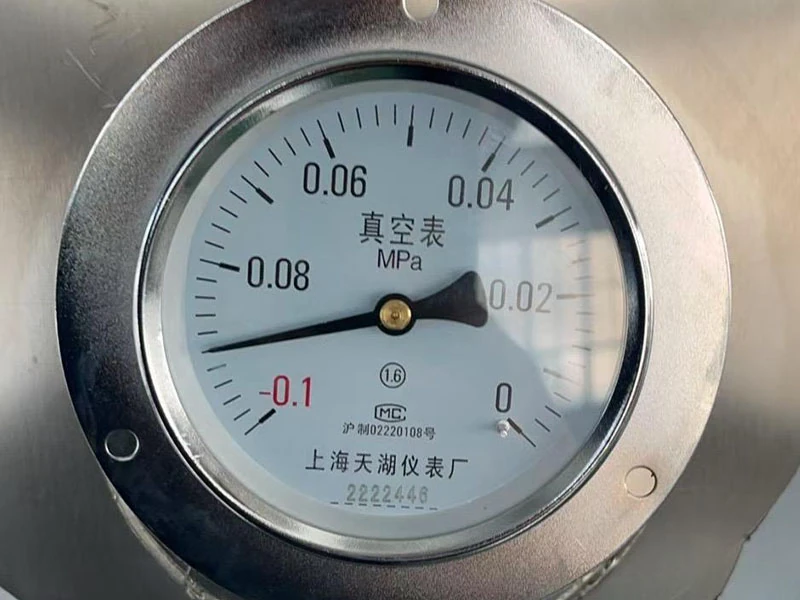
Des capteurs de vide de haute précision permettent de surveiller en temps réel les variations du niveau de vide à l'intérieur du séchoir. Le système de commande peut être relié à la pompe à vide afin d'ajuster automatiquement son fonctionnement et de maintenir un vide stable, empêchant ainsi les fluctuations d'affecter les performances de séchage. Un mécanisme de protection automatique peut déclencher une alarme et mettre en œuvre des mesures de protection si le niveau de vide augmente ou diminue de manière anormale, contribuant ainsi à prévenir les dommages matériels et les incidents liés à la sécurité.
(7) Système d'alimentation amélioré
Un système d'alimentation plus efficace permet de garantir une entrée uniforme et régulière du matériau dans le séchoir, tout en évitant les accumulations ou les interruptions d'alimentation. Des alimentateurs à vis ou vibrants peuvent être utilisés avec des variateurs de vitesse pour ajuster le débit d'alimentation en fonction de l'état de fonctionnement du séchoir et des caractéristiques du matériau. Un dispositif de prétraitement, tel qu'une unité de criblage ou de concassage, peut être installé à l'entrée d'alimentation afin d'éliminer les impuretés et les particules surdimensionnées, améliorant ainsi les performances de séchage et la qualité du produit.
(8) Système d'évacuation amélioré
Le dispositif de déchargement peut être optimisé afin d'assurer un déchargement en douceur du matériau séché et d'éviter tout blocage ou rétention de matière. Il est possible d'utiliser des vannes de déchargement rotatives ou des déchargeurs à racleur, la méthode de déchargement appropriée étant choisie en fonction des caractéristiques du matériau. Un dispositif de refroidissement du matériau peut être installé au niveau de l'orifice de déchargement afin de réduire la température du matériau séché, ce qui facilite les opérations ultérieures de conditionnement et de stockage.