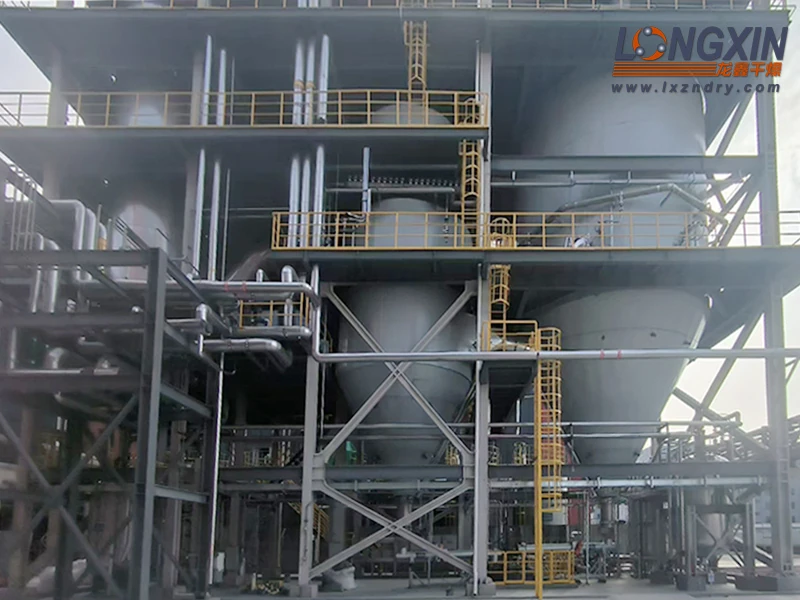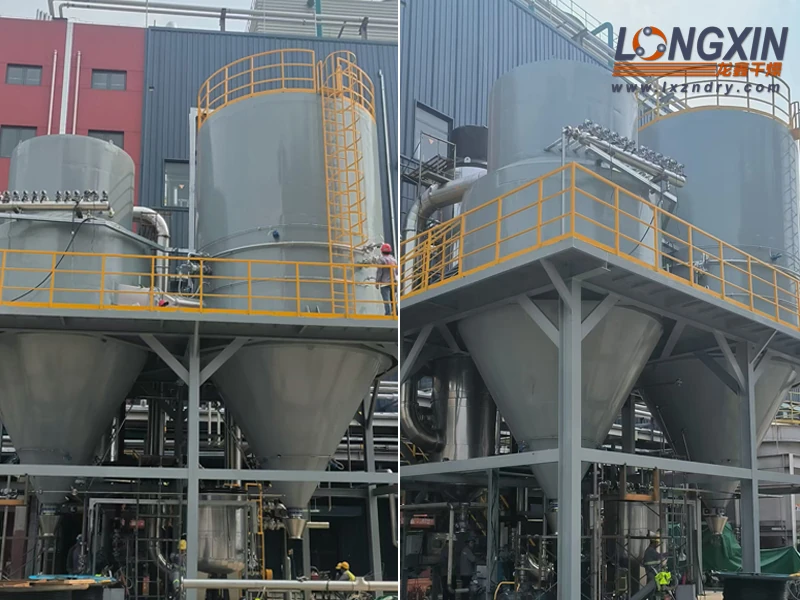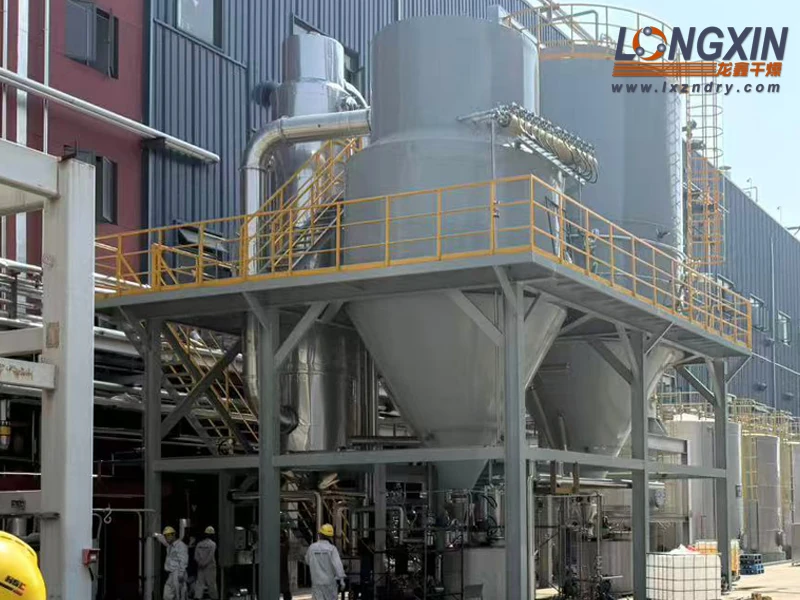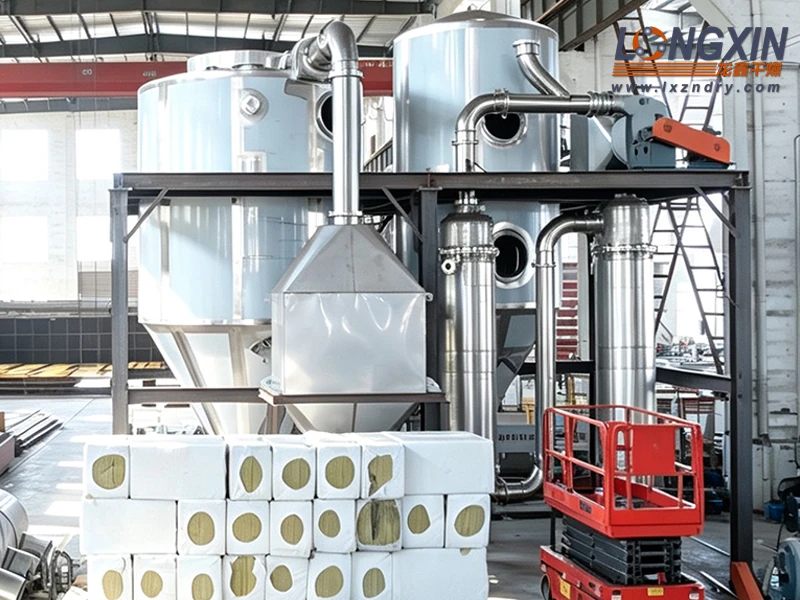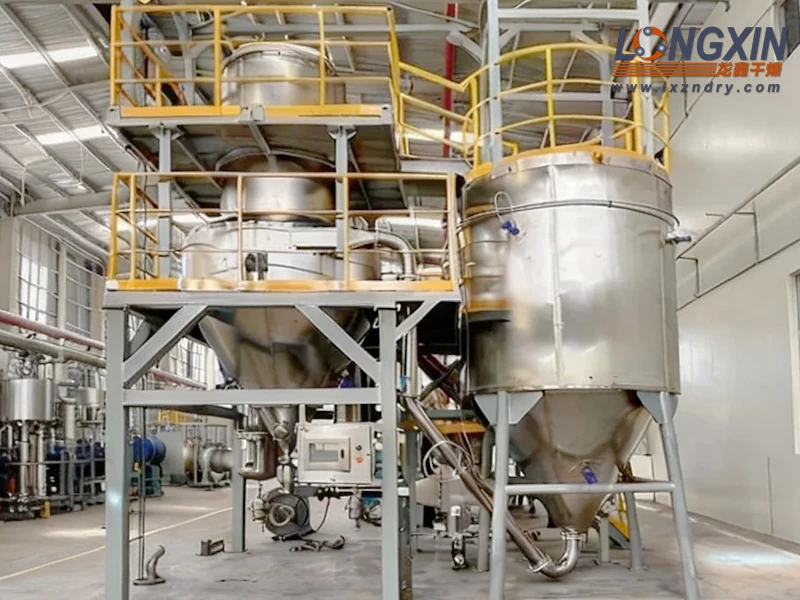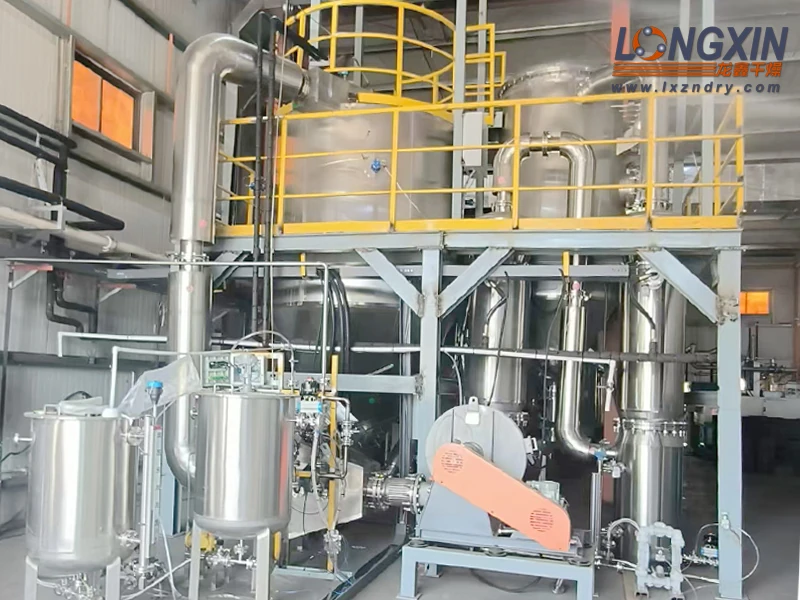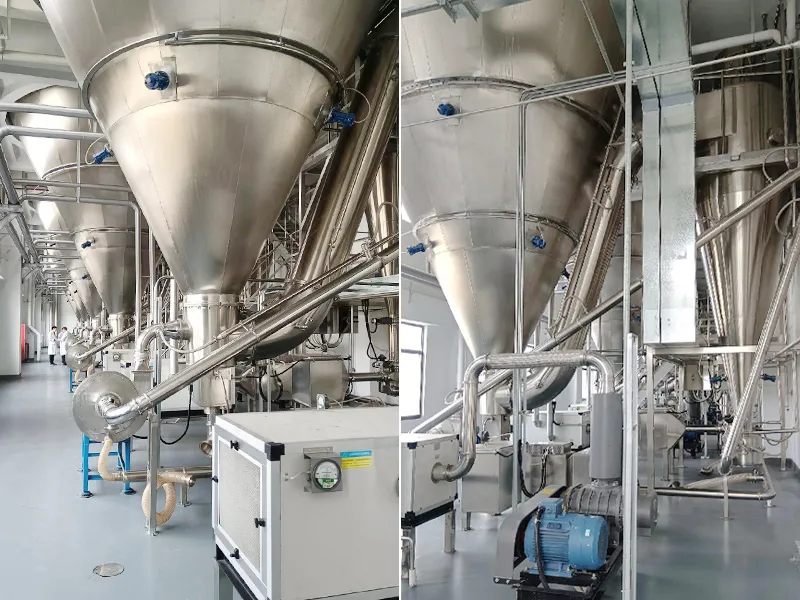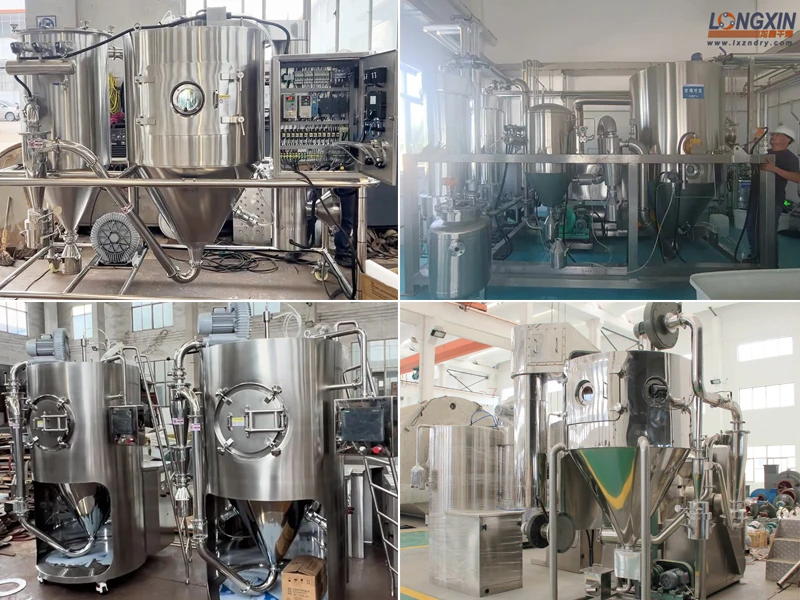


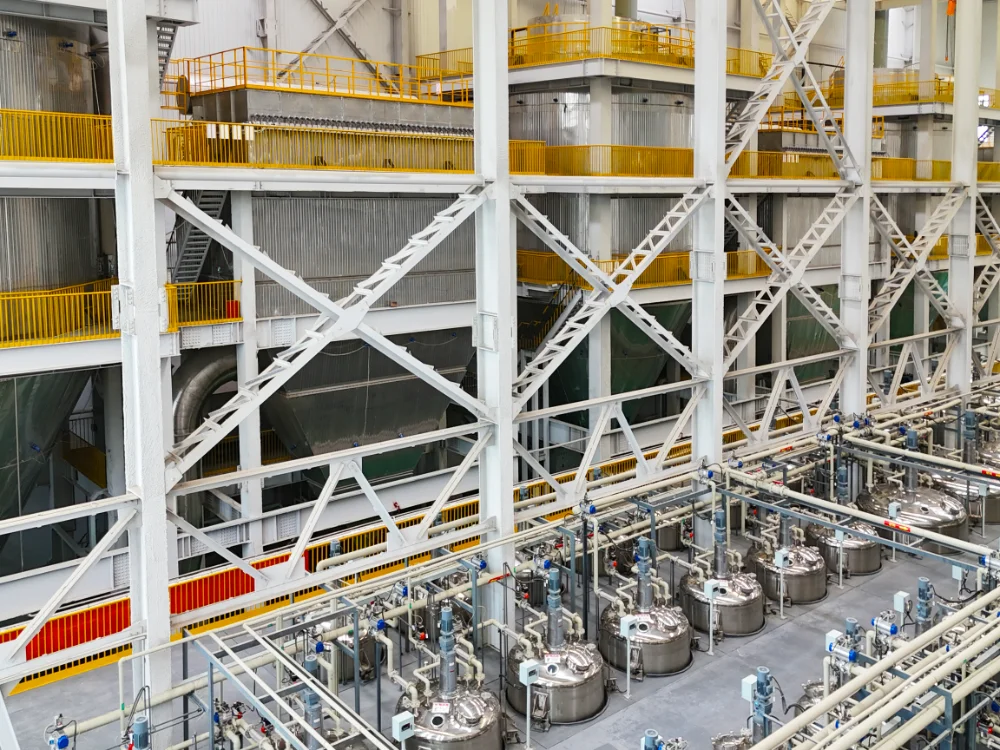
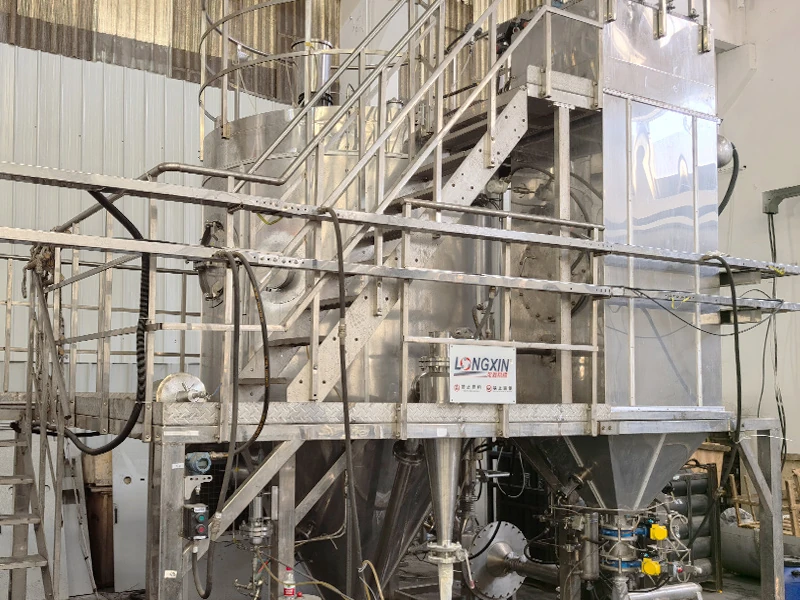
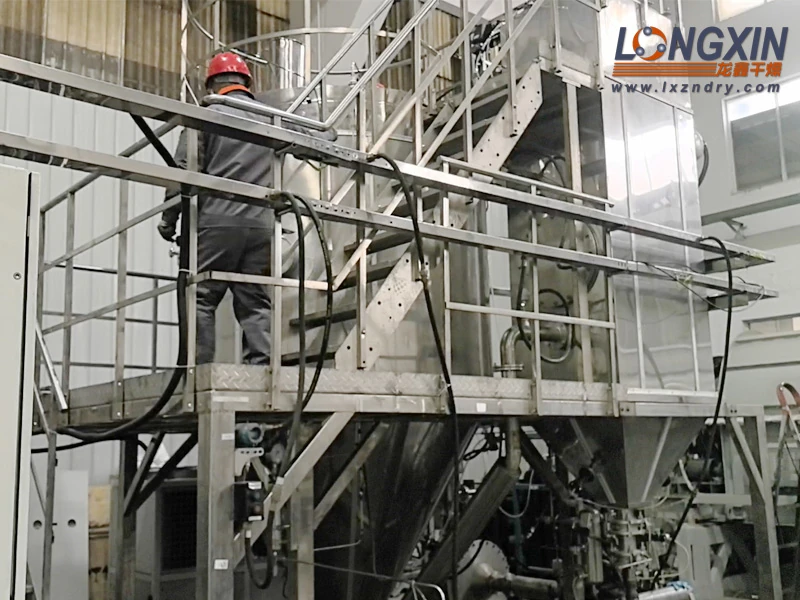
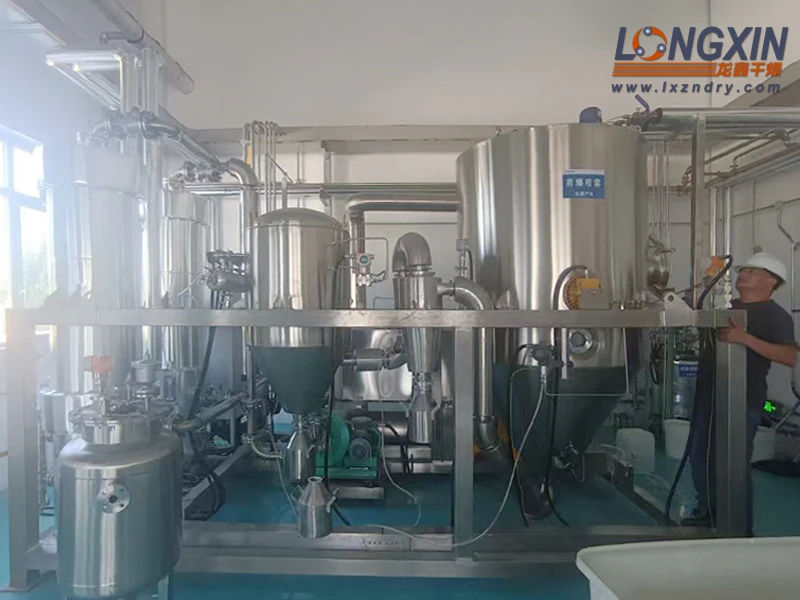
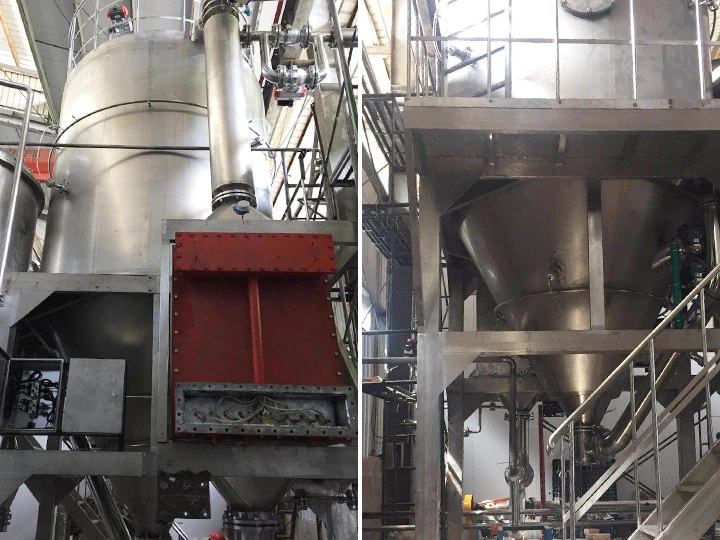
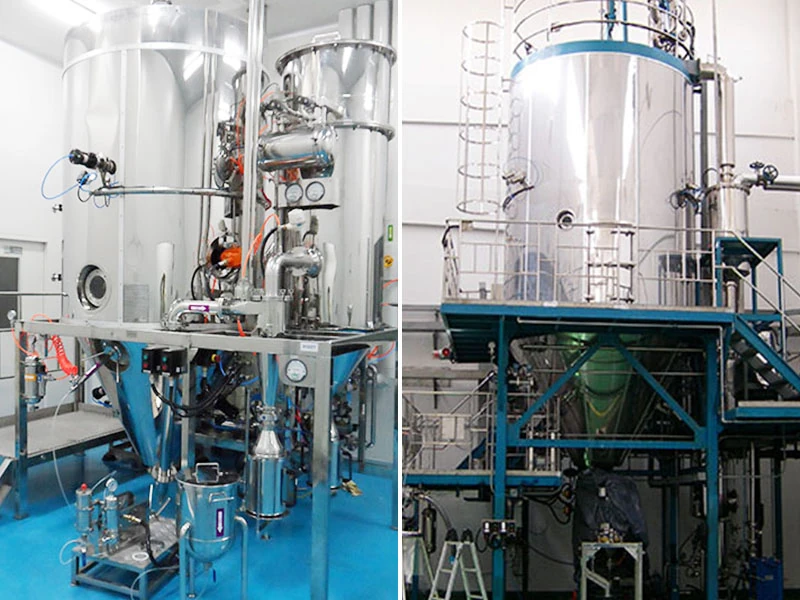
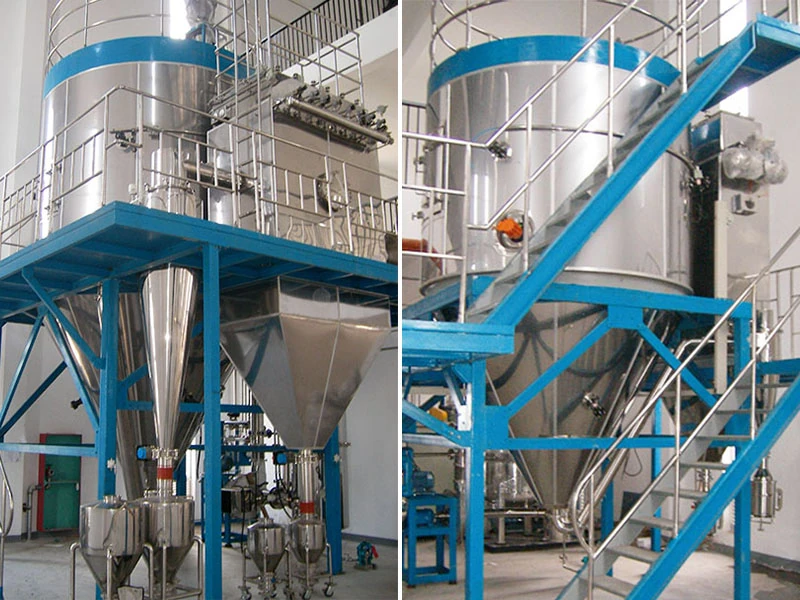
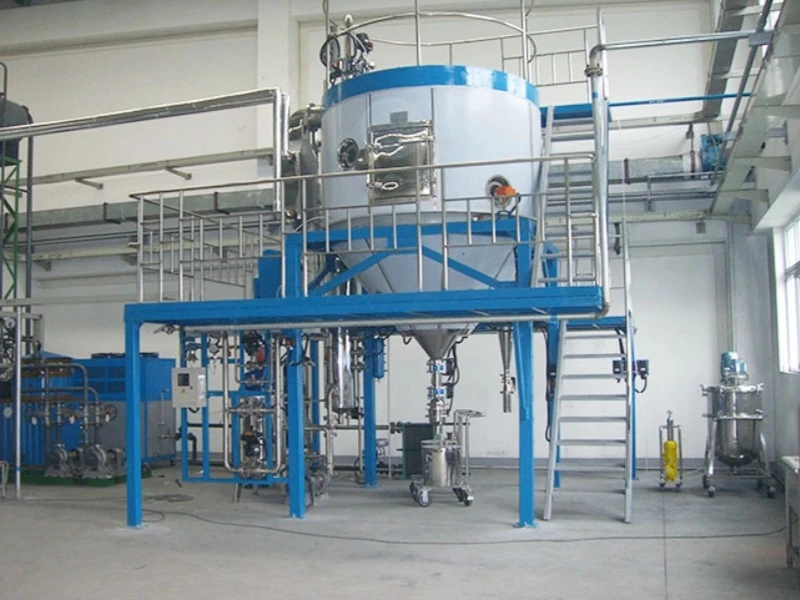
Présentation de l'équipement
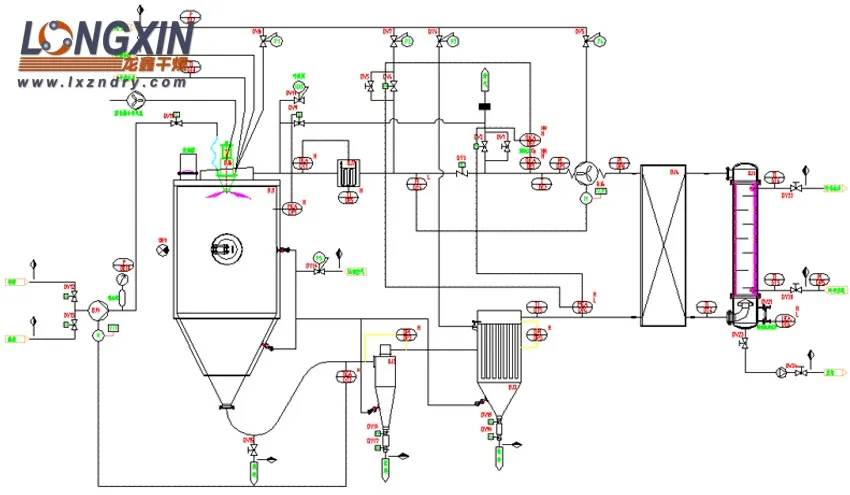
Le sécheur par atomisation à cycle fermé forme une boucle de circulation fermée dans laquelle le fluide caloporteur peut être recyclé. Ce type de procédé est généralement nécessaire pour sécher des matières dont les composés volatils sont des solvants chimiques organiques, des matières toxiques ou dangereuses pour les personnes et l’environnement en cas de rejet, ainsi que des liquides contenant des solvants organiques ou des produits sujets à l’oxydation, à l’inflammation ou à l’explosion, car ces matières ne doivent pas entrer en contact avec l’oxygène. Le fluide caloporteur est donc le plus souvent un gaz inerte, tel que l’azote ou le dioxyde de carbone ; cette méthode est également appelée séchage sous gaz inerte. Après la séparation gaz-solide, les gaz évacués du sécheur doivent encore traverser un condenseur pour récupérer le solvant ou éliminer l’humidité, puis sont réchauffés avant de retourner dans le sécheur. Grâce au fluide caloporteur et à la circulation en boucle fermée, il est possible d’éviter efficacement les risques liés aux températures élevées pendant le séchage, d’empêcher le contact avec l’oxygène lors de l’atomisation et de récupérer plus de 90% des poussières.
Le sécheur par atomisation à cycle fermé a été utilisé de manière fiable pour le séchage en boucle fermée de suspensions préparées avec des solvants organiques tels que l’éthanol, l’acétone, le cyclohexane et le toluène, avec un gaz inerte, ou de l’azote, comme milieu de séchage. Pendant tout le procédé, le produit n’est pas oxydé, le milieu peut être récupéré et le gaz inerte, ou l’azote, peut être recyclé et réutilisé. Ce système en boucle fermée, conçu pour la récupération des solvants organiques, nécessite des exigences très élevées de commande de la protection contre les explosions, des performances très élevées de commande automatique et une conformité GMP stricte. Il est couramment utilisé pour le séchage par atomisation des céramiques de précision, des produits pharmaceutiques, des matériaux pour batteries et des poudres de carbure cémenté (WC-Fe).
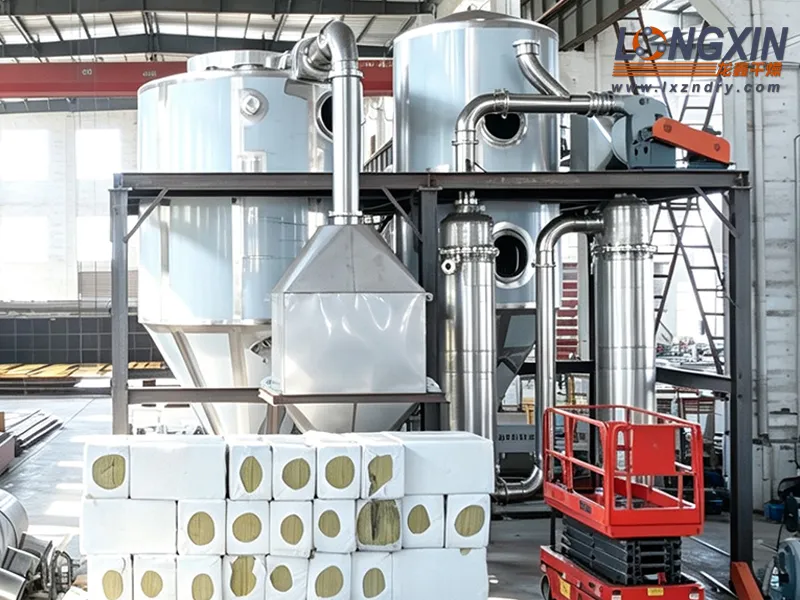
Structure
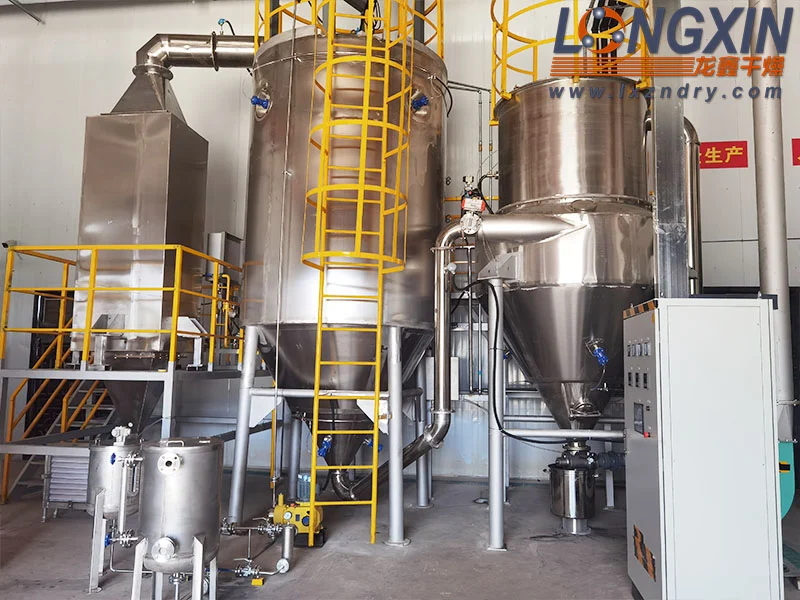
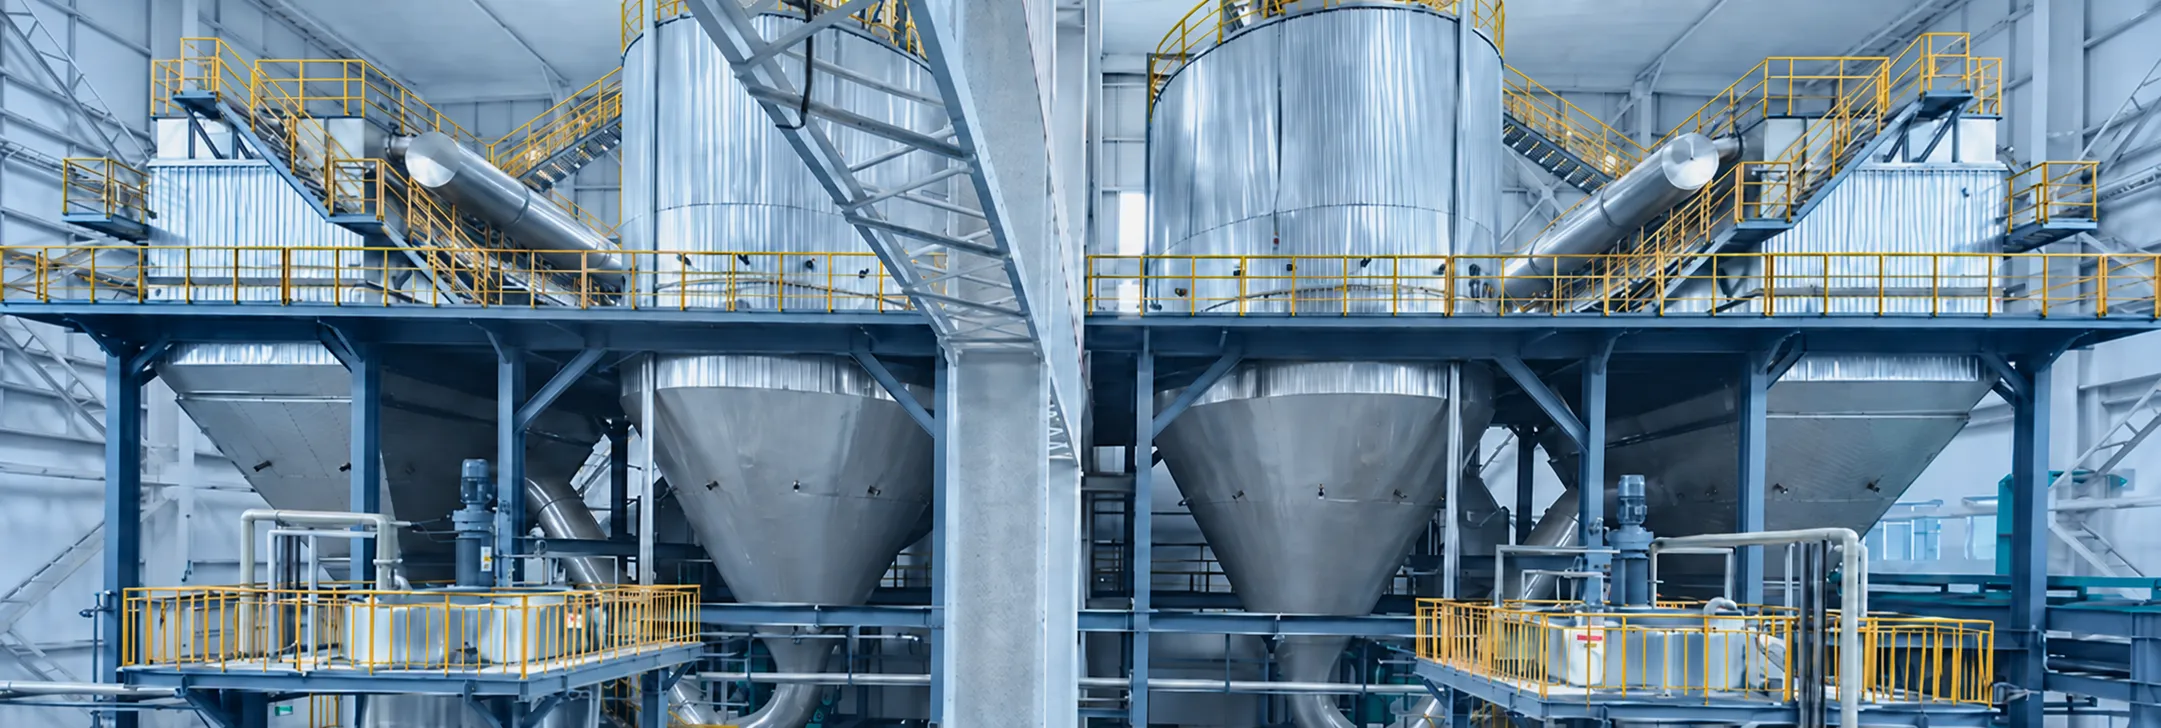
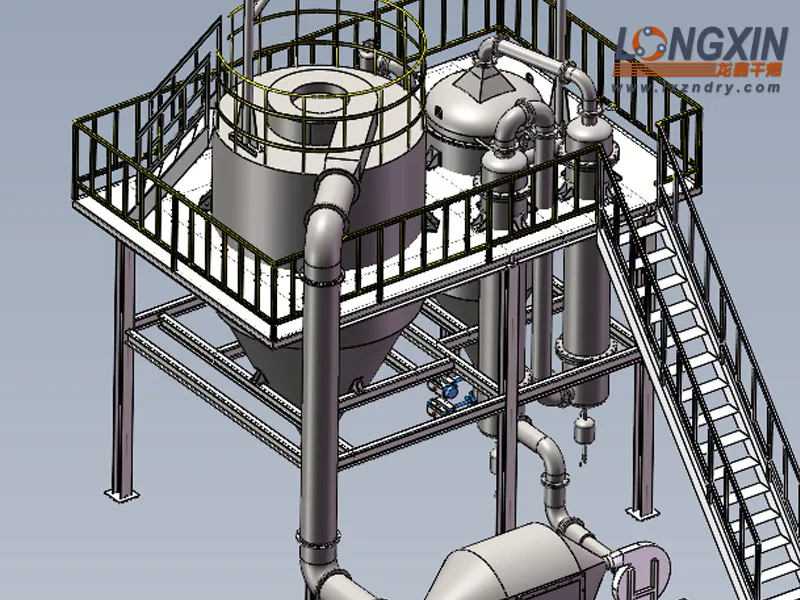
(1) Système d’alimentation et d’atomisation : il comprend notamment la pompe d’alimentation, le filtre en ligne, les conduites d’alimentation en liquide et l’atomiseur. La pompe amène la matière à l’atomiseur, tandis que le filtre en ligne élimine les impuretés pour assurer une atomisation correcte.
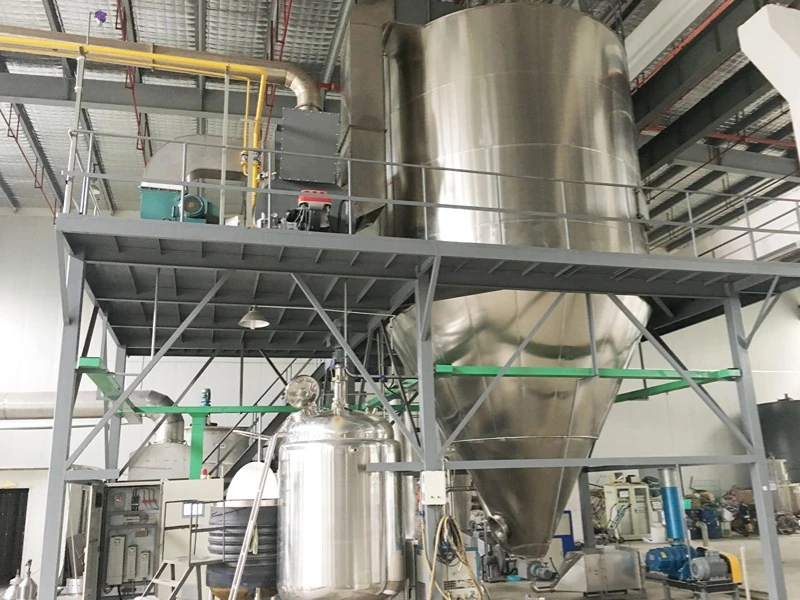
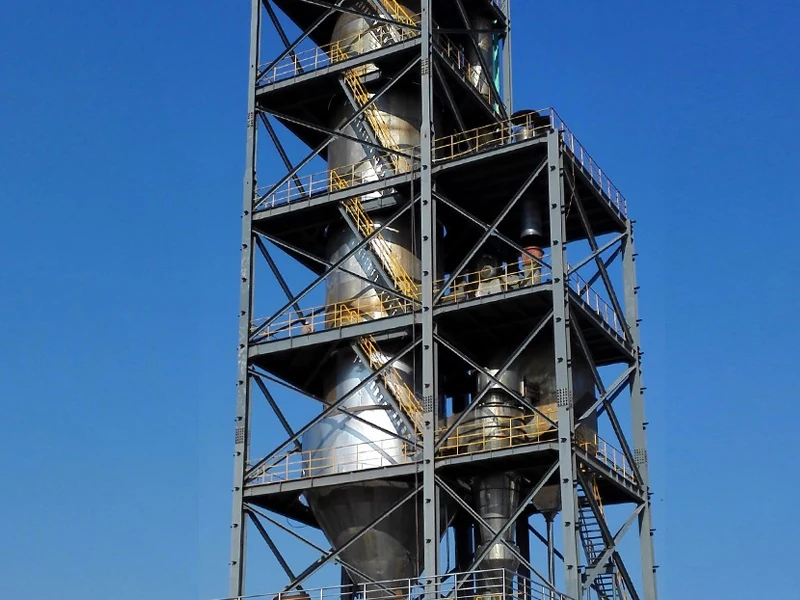
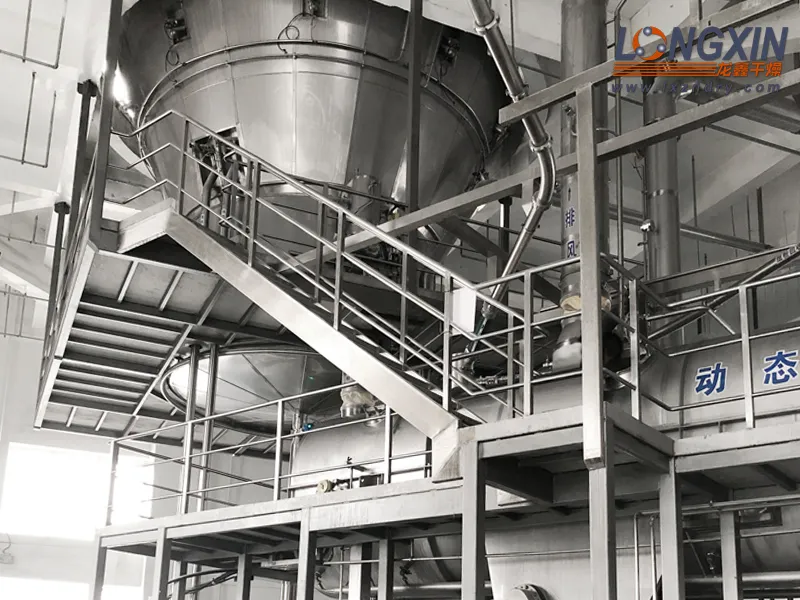
(2) Système de circulation principale, de collecte du produit et de dépoussiérage : il comprend principalement la tour de séchage, le distributeur d’air chaud, l’unité de chauffage électrique protégée contre les explosions, le séparateur cyclonique et le filtre à manches. La tour assure le séchage de la matière ; le distributeur répartit uniformément l’azote dans la tour ; le cyclone et le filtre à manches recueillent le produit séché et éliminent les poussières du gaz.
(3) Système de récupération des solvants : il comprend généralement une tour de condensation, des conduites, des vannes et d’autres composants destinés à récupérer le solvant évaporé pendant le séchage, réduisant ainsi les coûts de production et la pollution de l’environnement.
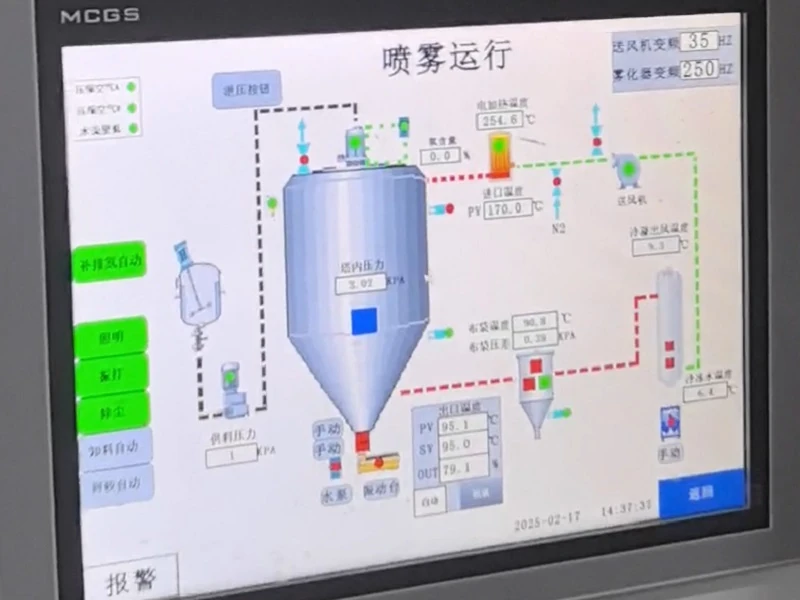
(4) Système d’appoint d’azote et de mise à l’évent : il est équipé d’un analyseur d’oxygène qui surveille en temps réel sa teneur dans la tour de séchage. La commande d’ouverture et de fermeture des vannes d’appoint d’azote et d’évacuation maintient cette teneur dans la plage exigée par le procédé pour assurer la sécurité de la production.
Principe de fonctionnement
Le sécheur par atomisation à cycle fermé associe le séchage par atomisation au séchage en lit fluidisé. Le liquide alimenté est atomisé en fines gouttelettes par de l’azote comprimé ou par la force centrifuge, puis projeté dans la chambre de séchage, où il entre en contact avec l’azote chaud et échange de la chaleur, permettant l’évaporation du solvant et le séchage de la matière. Parallèlement, le courant de gaz circulant dans le système maintient l’agitation et la dispersion des particules en suspension dans la chambre, assurant un séchage uniforme et une qualité constante du produit.
L’ensemble du procédé se déroule dans une boucle de circulation fermée, et le fluide caloporteur, tel qu’un gaz inerte, peut être recyclé. Pour les matières facilement oxydables, inflammables, explosives ou contenant des solvants organiques, le fluide caloporteur est le plus souvent un gaz inerte, tel que l’azote ou le dioxyde de carbone. Après séparation gaz-solide, les gaz évacués du sécheur doivent encore traverser un condenseur pour récupérer le solvant ou éliminer l’humidité, puis sont réchauffés avant de retourner dans le sécheur pour être réutilisés.
Caractéristiques techniques
(1) Grande pureté du produit : l’azote est un gaz inerte qui empêche, pendant le séchage, le contact de la matière avec l’oxygène et donc son oxydation, sa décoloration ou sa dégradation, garantissant ainsi la qualité et la pureté du produit séché. Il peut donc être largement utilisé dans les secteurs où la qualité du produit est particulièrement exigeante, notamment la pharmacie et l’alimentation.
(2) Faible consommation d’énergie : une technologie avancée de récupération de l’énergie thermique est utilisée. Le système de circulation d’azote récupère et recircule la chaleur produite pendant le séchage, améliorant considérablement l’utilisation de l’énergie et réduisant sa consommation ainsi que les coûts de production.
(3) Séchage rapide : la technologie de séchage par atomisation permet de fragmenter rapidement les matières liquides en très petites particules, augmentant leur surface, ce qui favorise le transfert de chaleur et l’évaporation de l’humidité. Combiné à l’effet de circulation du système d’azote, cela accélère les transferts thermiques, raccourcit le séchage, accroît l’efficacité de production et réduit le cycle de production.
(4) Utilisation simple et maintenance aisée : grâce à la commande automatique, de simples réglages et ajustements par les opérateurs suffisent à réaliser l’ensemble du séchage. L’équipement est également relativement facile à nettoyer, ce qui réduit les coûts de maintenance.
(5) Sécurité élevée : tout le séchage se déroule dans un système fermé, qui empêche efficacement la volatilisation et les fuites de solvants organiques, réduit les risques latents d’incendie et d’explosion et protège la sécurité des opérateurs et de l’environnement de production.
Avantages
(1) Le système de circulation en boucle fermée est utilisé dans les sécheurs par atomisation protégés contre les explosions : le sécheur à cycle fermé utilise l’azote à la fois comme fluide caloporteur et comme gaz vecteur, assurant une circulation en boucle fermée dans un environnement étanche. Il permet ainsi de sécher en sécurité les matières liquides contenant des solvants organiques et de protéger contre l’oxydation les matières humides facilement oxydables pendant le séchage.
(2) Le sécheur par atomisation à cycle fermé utilise une nouvelle technologie permettant l’atomisation à l’azote de matières liquides visqueuses, épaisses et à forte teneur en solides, que le séchage centrifuge classique ne permet pas de traiter de façon comparable. Il augmente ainsi la capacité de production et réduit la consommation d’énergie de plus de 70%, avec des économies d’énergie remarquables et une production à haut rendement.
(3) La commande automatique intelligente a permis de faire évoluer les équipements classiques de séchage par atomisation centrifuge. Le sécheur à cycle fermé utilise des fonctions de surveillance en ligne et de commande avec autodiagnostic pour assurer une production sûre lors du séchage de matières liquides contenant des solvants organiques ; son système de commande intelligent offre un haut degré d’automatisation. Les transmetteurs automatiques de pression différentielle et la détection d’oxygène en ligne rendent le système plus sûr et renforcent l’assurance de la qualité du produit.
(4) Le sécheur par atomisation à cycle fermé permet de récupérer et de réutiliser les matières contenant des solvants organiques pendant le séchage. En répondant aux difficultés de séchage et aux problèmes importants de pollution par les gaz résiduaires dans les secteurs concernés, il assure la récupération et la réutilisation des solvants, avec des résultats concrets en matière d’économies d’énergie et de réduction des émissions.
(5) Une technologie innovante d’étanchéité sans fuite de l’extrémité de l’arbre du ventilateur de circulation résout efficacement les problèmes de fuite de ce type de système.
Schéma de procédé 1 — Configuration classique
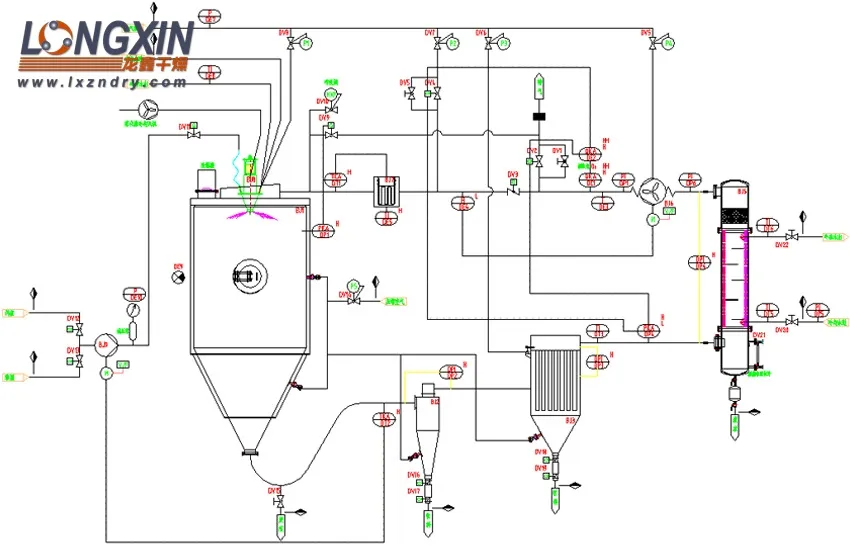
Schéma de procédé 2 — Avec unité de récupération de chaleur fatale